
7 erreurs courantes lors de l'évaluation d'un projet d'automatisation
Dans le cadre de nos projets d'automatisation d'entrepôts, nous constatons souvent le même schéma : les entreprises souhaitent commencer par choisir et acheter des robots. En réalité, nous n'en sommes qu'au milieu du processus, et non au début.
Pour tirer le meilleur parti de l'automatisation, il est important de comprendre comment l'entrepôt fonctionne aujourd'hui, quelles tâches se prêtent le mieux à l'automatisation et quels résultats spécifiques le projet est censé produire.
Nous avons rassemblé un ensemble de recommandations pratiques, fondées sur l'expérience client et les difficultés les plus fréquemment rencontrées par les entreprises lors de la mise en œuvre. Elles peuvent aider les entreprises à mieux se préparer à l'automatisation et à mieux comprendre ce qu'un projet bien conçu peut réellement accomplir.
L'automatisation d'un entrepôt commence rarement par l'achat d'un robot. Elle débute généralement par l'identification des points faibles existants : où l'établissement perd-il du temps, de l'argent et de la productivité, et pourquoi ?
Les employés risquent de perdre trop de temps à se déplacer entre les zones de stockage. Les marchandises peuvent rester immobilisées en attente de déplacement. Les commandes peuvent s'accumuler avant d'être triées. Les pénuries de main-d'œuvre s'aggravent en période de pointe. Les erreurs augmentent dans certaines opérations, tandis qu'une augmentation du débit nécessite une augmentation quasi proportionnelle des effectifs.
Ce sont ces situations qui amènent les entreprises à envisager l'automatisation de leurs entrepôts — en utilisant des robots et d'autres technologies pour automatiser les opérations individuelles et améliorer l'efficacité des processus.
Cependant, la décision d'automatiser n'est pas aussi simple qu'il n'y paraît. Le coût des équipements n'est qu'un des nombreux facteurs à prendre en compte. Voici sept erreurs fréquentes commises par les entreprises lors de l'évaluation de projets d'automatisation, erreurs qui peuvent compromettre l'atteinte des résultats escomptés.
Erreur n° 1 : Commencer par le choix du matériel
L'automatisation ne se résume pas à l'introduction de nouveaux équipements. Son efficacité dépend de l'organisation des opérations d'entrepôt, des problèmes à résoudre et des contraintes propres à chaque installation.
C’est pourquoi l’évaluation d’un projet ne devrait pas commencer par la sélection des équipements, mais par l’identification des problèmes opérationnels.
Il est également important de comprendre que les avantages de l'automatisation ne proviennent pas toujours du remplacement direct des employés par des robots. Le plus souvent, l'automatisation modifie l'organisation de l'ensemble des opérations.
Prenons l'exemple de la préparation de commandes manuelle. Un préparateur de commandes ne se contente pas de prélever des marchandises dans un entrepôt. Il suit un itinéraire, localise l'article requis, se fraye un chemin entre les équipements et les autres employés, attend le réapprovisionnement, retourne à la zone de regroupement et transfère la commande préparée à l'étape suivante.
En théorie, tout cela peut être regroupé en une seule opération : la “ préparation de commandes ”. En pratique, seule une partie de ce temps est consacrée à la sélection des produits. Le reste est absorbé par les déplacements, l’attente et les mouvements internes.
Grâce à la solution « produits vers opérateur », les articles sont livrés directement à l'opérateur. Les employés n'ont plus besoin de parcourir de longues distances dans l'entrepôt ni de suivre de longs itinéraires de préparation de commandes. Ils restent à leur poste de travail et effectuent la tâche pour laquelle ce poste a été conçu : sélectionner la quantité d'articles requise et confirmer la commande.
L’avantage économique ne provient pas simplement du “ remplacement d’un préparateur de commandes par un robot ”. Il provient du fait de permettre à un seul opérateur de traiter davantage de lignes de commandes par heure tout en réduisant le coût par ligne.
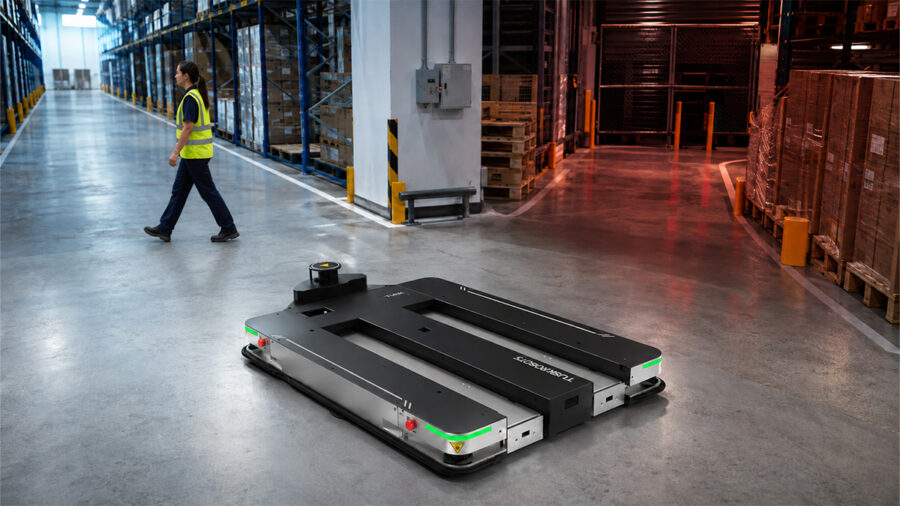
Le même principe s'applique aux robots mobiles autonomes (RMA). Un RMA ne réduit pas directement les effectifs, mais il peut éliminer la nécessité pour les employés de déplacer manuellement les chariots entre les zones de réception, de stockage, de préparation de commandes, d'emballage et d'expédition.
Par conséquent, les employés passent moins de temps à attendre les transports, quittent moins souvent leur zone de travail et accomplissent leurs tâches principales avec moins d'interruptions.
C’est pourquoi un même type de robot peut donner d’excellents résultats dans un entrepôt et ne pas répondre aux attentes dans un autre. Il faut d’abord identifier la contrainte, puis choisir la technologie qui y remédie.

Erreur n° 2 : Ne pas analyser les processus actuels
Sans données de référence sur les opérations actuelles des entrepôts, l'évaluation des avantages de l'automatisation se résume à de simples conjectures éclairées.
Pour comprendre ce que l'automatisation peut changer — et si l'investissement sera rentable —, des critères d'évaluation mesurables sont essentiels.
L'analyse révèle souvent que le bénéfice économique ne provient pas du simple remplacement d'un employé par une machine, mais de la modification de l'ensemble du processus : itinéraires de déplacement, utilisation de la main-d'œuvre, vitesse de traitement et coordination entre les domaines fonctionnels.
Veuillez au minimum collecter les données suivantes :
- Quel est le volume de travail de la zone ? Combien de commandes, de lignes de commande, de cartons ou de palettes sont traités par poste ?
- Quelle est la productivité réelle ? Combien d’unités sont traitées par heure de travail ?
- Combien de temps dure chaque opération ?
- Comment le temps de travail est-il réparti ? Quelle part est consacrée directement à la préparation, au tri ou à l’emballage des commandes, et quelle part est perdue à cause des déplacements, de l’attente, de la recherche de marchandises ou de la correction d’erreurs ?
- Quelles sont la longueur et la structure des itinéraires des employés et du matériel ?
- À quelle fréquence se produisent les erreurs, les retours et les mauvaises sélections ?
- Quel est le coût de traitement d'une commande, d'une ligne de commande, d'un carton ou d'une palette ?
- Quels sont les coûts supplémentaires ? Quel est le montant des dépenses liées aux heures supplémentaires et au travail temporaire, et quels sont les coûts d’immobilisation du matériel et de la main-d’œuvre ?

Il convient alors de comparer deux scénarios sur la même période : les opérations sans automatisation et les opérations après mise en œuvre.
Le scénario de référence doit tenir compte non seulement des coûts actuels, mais aussi de leur évolution prévue en fonction de la croissance des volumes. Combien d'employés supplémentaires faudra-t-il embaucher ? Faudra-t-il ajouter une équipe ? Les coûts liés aux heures supplémentaires, à la formation et au contrôle qualité augmenteront-ils ?
Le scénario d'automatisation doit inclure les investissements en capital, les dépenses d'exploitation, les coûts de main-d'œuvre restants et l'augmentation de productivité attendue.
Erreur n° 3 : Supposer qu'un robot puisse remplacer un humain
L'automatisation des entrepôts ne doit pas être évaluée uniquement en fonction de sa capacité à réduire les effectifs.
Parfois, le principal avantage réside dans le fait que, face à l'augmentation des volumes, l'entreprise n'a pas besoin d'embaucher 20 ou 30 employés supplémentaires. Pour un entrepôt en pleine expansion, éviter des embauches supplémentaires peut s'avérer plus avantageux qu'une réduction directe des effectifs.
Grâce à la robotique, la logistique d'entrepôt devient un système coordonné de personnes, d'équipements et de systèmes d'information.
Un robot reçoit les tâches du WMS, déplace les marchandises, les conteneurs ou les palettes, vérifie la fin de l'opération et transfère la charge à l'étape suivante. Les employés continuent d'effectuer des tâches nécessitant une inspection visuelle, la manutention de marchandises non standardisées, la prise de décision ou la gestion des exceptions.
Par conséquent, le nombre d'employés pourrait rester inchangé. Ce qui change, c'est la manière dont leur temps de travail est utilisé.
Avant l'automatisation, un employé pouvait passer une part importante de son temps de travail à marcher, à attendre un chariot ou à chercher du matériel disponible. Après l'automatisation, bon nombre de ces activités à faible valeur ajoutée peuvent être réduites.

L'automatisation peut améliorer la productivité du travail de plusieurs manières :
- Le même volume de commandes peut être traité par une équipe réduite.
- La main-d'œuvre actuelle peut gérer un débit plus élevé.
- Le besoin de recrutement saisonnier peut être réduit.
- Les heures supplémentaires peuvent être réduites.
- Les nouveaux employés peuvent atteindre plus rapidement le niveau de productivité requis.
Erreur n° 4 : Ne prendre en compte que le coût d’achat des robots
De nombreuses entreprises commencent leur planification budgétaire par le prix des équipements robotiques. Mais cela ne représente qu'une partie du coût total du projet.
Si l'on ignore les frais de conception, de mise en œuvre, d'intégration, d'infrastructure et d'exploitation courante, l'évaluation économique sera incomplète.
Coûts cachés liés à l'équipement et à l'infrastructure
Un robot peut sembler être un appareil prêt à l'emploi qu'il suffit de livrer à l'entrepôt. En réalité, son exploitation industrielle commence par la préparation de l'environnement dans lequel il devra fonctionner de manière sûre et fiable.
Selon le système, cela peut inclure des bornes de recharge, des batteries, une infrastructure sur site ou dans le cloud, des points d'accès sans fil, des systèmes de positionnement et des équipements de sécurité.
Dans certains projets, la préparation des installations peut nécessiter un investissement comparable au coût des robots eux-mêmes.
Les modifications possibles incluent :
- Nivellement ou réparation de planchers ;
- Balisage de l'itinéraire ;
- Barrières et zones de sécurité ;
- Modifications des rayonnages ;
- Portails automatisés ;
- Intégration avec les ascenseurs et les convoyeurs ;
- Capteurs supplémentaires ;
- Postes de travail des opérateurs ;
- Mesures de protection contre l'incendie et d'évacuation.
Même lorsque l'entrepôt est prêt pour les opérations robotisées, des coûts supplémentaires liés au projet subsistent.

Coûts de conception et de mise en œuvre
La conception et la mise en œuvre des systèmes constituent un autre domaine fréquemment sous-estimé.
Ces coûts peuvent inclure :
- relevés topographiques ;
- Modélisation des flux de matières ;
- conception du processus cible ;
- intégration avec les plateformes WMS, ERP, WCS ou WES ;
- configuration de l'échange de données de tâches et d'état ;
- tests de scénarios ;
- élaboration de procédures d'urgence ;
- formation des opérateurs et du personnel technique ;
- déploiement de zones pilotes ;
- assistance à la mise en production ;
- mises à jour des procédures opérationnelles et des descriptions de poste.
Plus le processus est complexe, plus la part du budget total du projet qui pourrait être nécessaire à son intégration sera importante.
Le robot doit être intégré à l'opération : il doit savoir où trouver une tâche, où livrer la charge, ce qu'il faut faire lorsqu'un point de destination est occupé, comment réagir à un obstacle et comment signaler son état au système hôte.
Une fois la mise en œuvre achevée, le projet entre dans sa phase opérationnelle, ce qui engendre ses propres coûts récurrents.
Coûts d'exploitation
Les frais d'exploitation peuvent inclure la maintenance, les pièces de rechange, les batteries, les licences logicielles, le support technique, l'électricité, la connectivité, les mises à jour logicielles et la formation des nouveaux employés.
Il convient également de tenir compte des temps d'arrêt planifiés et imprévus. Même un système robotisé fiable nécessite une maintenance. Le projet doit donc prévoir des réserves de capacité suffisantes, des plages horaires de maintenance et des procédures opérationnelles pour les situations où une partie de la flotte est indisponible.
Un autre élément important à prendre en compte est le modèle de financement.
Achat ou RaaS : choisir le bon modèle
L'achat d'équipement n'est pas la seule option. De nombreuses entreprises envisagent également le RaaS (Robotique en tant que service). Dans ce modèle, le client paie l'utilisation des équipements robotisés par le biais d'un abonnement, dont le prix peut varier en fonction du nombre de robots, des heures de fonctionnement ou des opérations réalisées.
Le principal avantage réside dans un investissement initial moindre. Au lieu d'acquérir le système complet en une seule fois, l'entreprise verse des frais récurrents qui peuvent également inclure les logiciels, la maintenance, les réparations et les mises à jour.
Cependant, à long terme, un abonnement peut s'avérer plus coûteux que l'achat direct du matériel. Le modèle RaaS peut également accroître la dépendance vis-à-vis du fournisseur. Les niveaux de service, les modalités d'augmentation des prix et la capacité d'étendre rapidement le parc de robots peuvent tous dépendre de ce dernier.
Le choix entre l'achat et la solution RaaS doit tenir compte de la durée du projet, de la saisonnalité et de la charge de travail prévue.
Pour des opérations stables et hautement prévisibles, l'achat de robots peut s'avérer plus rentable. Pour les projets pilotes, les installations en forte croissance ou les opérations fortement saisonnières, la robotique en tant que service (RaaS) permet de réduire les risques et de tester la technologie avec un investissement initial moindre.
Le coût des équipements robotisés ne représente donc qu'une partie du budget du projet. Une évaluation économique pertinente doit prendre en compte l'intégralité du cycle de vie du système, depuis la préparation des installations et la mise en œuvre jusqu'à l'exploitation et la maintenance.
Erreur n° 5 : Évaluation incorrecte du bénéfice économique
Les robots peuvent réduire le temps nécessaire au déplacement des marchandises, à l'approvisionnement des conteneurs, au transport des palettes, au tri des expéditions, à l'inventaire et au transfert des charges entre les zones fonctionnelles.
Cependant, l'automatisation ne doit pas être évaluée uniquement en fonction de son délai de retour sur investissement, du nombre de robots déployés ou du nombre d'employés retirés du processus. Son impact est bien plus vaste.
Effet direct : Réduction du coût par opération
L'effet économique direct de l'automatisation est principalement lié à la réduction de la main-d'œuvre nécessaire à chaque opération. C'est pourquoi le coût par opération est un indicateur particulièrement pertinent.
La rentabilité des entrepôts repose sur la répétition.
Gagner quelques secondes sur une tâche peut sembler insignifiant. Sur des milliers d'opérations par poste, des dizaines d'employés et des centaines de jours de travail, ces secondes peuvent représenter des postes de travail entiers.
Les indicateurs de coût unitaire utiles peuvent inclure :
- Coût par ligne de commande traitée ;
- Coût par commande préparée ;
- Coût par palette déplacée ;
- Coût par envoi trié ;
- Coût par retour traité ;
- Coût par emplacement de stockage comptabilisé.
Supposons que 10 employés d'un même secteur traitent 1 000 lignes de commande par poste avant l'automatisation. Après l'automatisation, ce même effectif en traite 1 600.
Les effectifs sont restés inchangés, mais le coût de main-d'œuvre par ligne de commande a considérablement diminué. L'entreprise peut ainsi traiter davantage de commandes sans augmenter la taille des équipes, sans embaucher de personnel intérimaire ni recourir aux heures supplémentaires.
Ces gains de productivité directs sont les plus faciles à traduire en termes monétaires, mais ils ne représentent qu'une partie de l'impact global de l'automatisation.
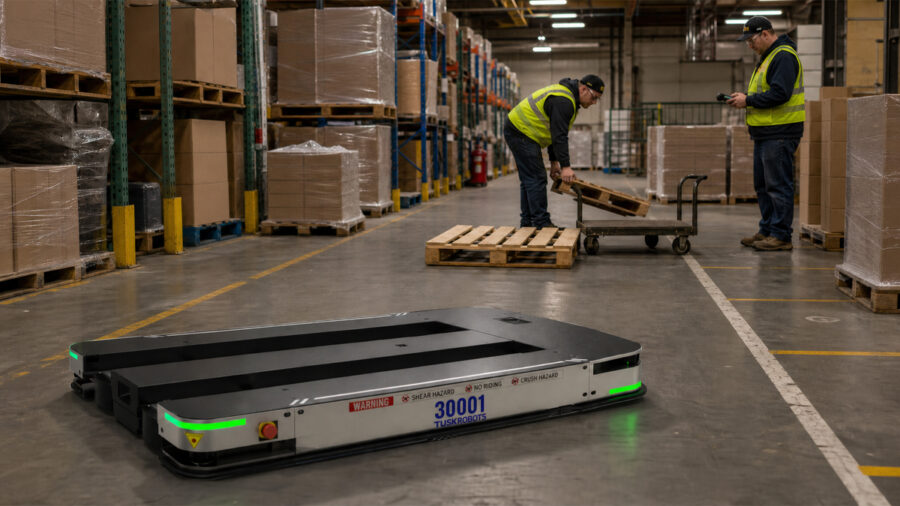

Effet indirect : Des processus plus stables et mieux contrôlés
Les avantages indirects peuvent parfois être comparables aux économies de main-d'œuvre directes.
L'automatisation réduit les interventions manuelles et rend le déroulement des opérations plus transparent et contrôlé. Le WMS génère une tâche, le robot effectue le mouvement, et le système enregistre l'état et déclenche l'étape suivante.
Moins il y a d'actions informelles et non suivies — “ laissez-le là ”, “ on le déplacera plus tard ”, “ j'ai oublié de confirmer ” —, plus la transparence du processus est grande.
L'automatisation peut contribuer à réduire :
- erreurs de sélection ;
- erreurs de sélection ;
- dommages causés au produit ;
- retours dus à des erreurs de traitement des commandes ;
- conteneurs et chariots perdus;
- retards lors du transfert de charges entre les zones ;
- temps d'arrêt dû à l'indisponibilité des transports ;
- temps consacré à l'investigation manuelle des erreurs et des défaillances.
Pour une entreprise de commerce électronique, cela se traduit par moins d'annulations et un traitement des commandes plus rapide. Une chaîne de magasins peut réapprovisionner ses points de vente plus régulièrement et limiter les ruptures de stock, aussi bien en rayon qu'en réserve. Un prestataire logistique peut gérer un plus grand nombre de clients sans augmenter ses effectifs ni agrandir ses locaux.
Ces améliorations ne se reflètent pas toujours immédiatement dans les états financiers, mais elles peuvent avoir un impact significatif sur la performance de l'entrepôt au fil du temps.
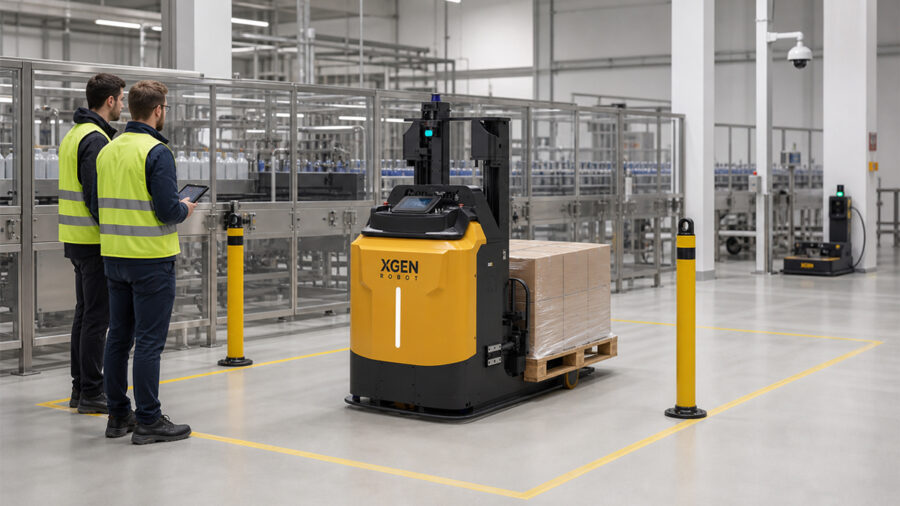

Effet stratégique : La capacité à passer à l'échelle
Les avantages stratégiques sont plus difficiles à exprimer en termes monétaires, mais ils peuvent déterminer la performance de l'installation plusieurs années à l'avance.

À long terme, l'automatisation peut offrir plusieurs avantages importants :
- Évolutivité. À mesure que les volumes augmentent, l'entreprise peut ajouter des robots, des postes de travail ou des équipes sans avoir à repenser entièrement le processus ni à augmenter significativement ses effectifs. Ceci est particulièrement important sur les marchés où les exploitants d'entrepôts peinent à recruter et à fidéliser leur personnel.
- Un fonctionnement plus stable lors des pics saisonniers. Au lieu d'embaucher en urgence un grand nombre d'employés temporaires, les entreprises peuvent augmenter la capacité de leur flotte, ajuster les horaires et redistribuer les flux de matières entre les zones.
- Visibilité et contrôle opérationnels accrus. Les robots ne fonctionnent pas de manière isolée, mais s'intègrent à l'environnement numérique de l'entrepôt. Les tâches, les déplacements, les retards et les exceptions sont enregistrés dans le système d'information.
Cela permet à la direction d'avoir une vision plus claire du fonctionnement de l'installation et d'identifier :
- là où se forment les files d'attente ;
- quelles routes sont surchargées ;
- la durée d'une opération individuelle ;
- quelles zones manquent de capacités ;
- où les employés ou l'équipement restent inactifs.
L'automatisation ne se limite donc pas à automatiser des opérations individuelles. Elle produit également des données qui permettent de prendre des décisions de gestion plus éclairées et d'affiner la planification des capacités futures.
L’évaluation du projet doit donc prendre en compte à la fois les économies immédiates et les avantages stratégiques à long terme de l’automatisation.
Une fois que tous les éléments de l'impact économique ont été identifiés, l'évaluation quantitative peut commencer.
Comment évaluer les avantages économiques : le retour sur investissement ne fait pas tout
Le délai de récupération du capital investi ne donne pas à lui seul une image complète.
Un projet peut avoir un délai de récupération de quatre ans, mais éliminer, dès la première année, une contrainte empêchant l'entrepôt de gérer des volumes croissants. Inversement, un calcul de récupération attractif sur deux ans peut ne pas tenir compte des coûts de service, d'intégration et des temps d'arrêt réels.
Une évaluation complète doit donc prendre en compte à la fois les indicateurs financiers et les variations de productivité, la qualité des processus et les capacités futures.
Sous forme simplifiée :
Bénéfice économique total = économies sur les coûts de main-d'œuvre + coûts d'embauche évités + économies liées à la réduction des erreurs et des temps d'arrêt + marge supplémentaire générée par un débit accru
Les indicateurs utiles comprennent :
- Délai de récupération ;
- ROI ;
- VAN ;
- Taux de rendement interne (TRI) ;
- Coût par opération avant et après automatisation ;
- Productivité par heure de travail ;
- Productivité par mètre carré ;
- Débit maximal de la zone.
Erreur n° 6 : Passer à une échelle supérieure immédiatement au lieu de mener un projet pilote
L'une des erreurs les plus fréquentes consiste à déployer un système robotisé dans l'ensemble de l'entrepôt dès le départ.
Même lorsque la technologie sélectionnée semble prometteuse, un projet pilote permet à l'entreprise de vérifier si les résultats économiques et de productivité escomptés peuvent réellement être atteints dans des conditions d'exploitation réelles.
Le projet pilote devrait se concentrer sur un processus où le problème est déjà clair et mesurable, par exemple le transport de conteneurs entre les zones, la préparation des commandes, le tri des expéditions ou le comptage des stocks.
Avant le lancement du projet pilote, établissez des indicateurs de référence :
- Nombre d'opérations par quart de travail ;
- Temps de traitement par unité ;
- Besoins en main-d'œuvre;
- Nombre d'erreurs ;
- Temps d'attente ;
- Utilisation réelle de la zone ;
- Coût par opération ;
- Productivité pendant les périodes de pointe.

La solution robotisée peut ensuite être mise en œuvre dans la zone sélectionnée. Cela permet à l'équipe de tester le système et d'effectuer des ajustements, tout en permettant aux employés de se familiariser avec le nouvel équipement.
Évitez de tirer des conclusions dès le premier jour d'exploitation. Les employés ont besoin de temps pour s'adapter, les itinéraires et les règles d'exploitation doivent se stabiliser, et certains problèmes peuvent ne devenir visibles que lorsque le système fonctionne à pleine charge.
Une fois que le pilote a atteint des conditions de fonctionnement stables, mesurez à nouveau les mêmes indicateurs et comparez-les avec la valeur de référence.
Ne vous contentez pas d'examiner la productivité moyenne, mais tenez également compte de la constance : comment la zone fonctionne tout au long du quart de travail, comment elle fonctionne pendant les périodes de pointe, à quelle fréquence une intervention manuelle est nécessaire et ce qui se passe lorsqu'une partie de l'équipement est indisponible.
Erreur n° 7 : Automatiser des processus qui ne s’y prêtent pas.
La décision ne devrait pas reposer sur le désir d'automatiser l'entrepôt à tout prix, mais sur une compréhension claire du problème que l'automatisation est censée résoudre.
L'automatisation est plus efficace lorsqu'une opération :
- se répète fréquemment ;
- suit un itinéraire et une séquence clairs ;
- nécessite une main-d'œuvre importante ;
- limite le débit ;
- nécessite des performances SLA constantes ;
- Il est difficile de développer cette capacité en ajoutant du personnel.
Parfois, le problème ne réside pas dans la technologie, mais dans le processus d'entrepôt sous-jacent.
Si les opérations ne sont pas standardisées, l'automatisation risque simplement de renforcer les inefficacités existantes.

Les robots ne sont pas nécessaires dans tous les entrepôts ni pour toutes les tâches. Si les volumes sont faibles, les flux instables et les tâches en constante évolution, les coûts d'intégration peuvent dépasser les économies potentielles.
L'automatisation aura également du mal à donner les résultats escomptés si le processus sous-jacent n'est pas correctement organisé.
Si les données d'inventaire du WMS sont inexactes, si les emplacements de stockage ne sont pas correctement étiquetés, si les tâches sont générées avec des retards et si les employés s'appuient sur des règles de fonctionnement informelles, un robot automatisera simplement le chaos existant.
Comment éviter ces erreurs
De nombreuses erreurs dans les projets d'automatisation d'entrepôts surviennent avant même le choix d'une technologie spécifique.
La probabilité d'une mise en œuvre réussie augmente considérablement si l'entreprise :
- Cela commence par une analyse des processus.
- Identifie les contraintes réelles de l'installation.
- Évalue le coût total du projet.
- Prend en compte les avantages directs, indirects et stratégiques.
- Tester la solution sélectionnée dans une zone pilote avant de la déployer à plus grande échelle.
L'automatisation n'est pas une fin en soi. C'est un outil pour améliorer la performance de l'entrepôt. Le résultat dépend non seulement des capacités de l'équipement, mais aussi de la qualité de la préparation du projet et de l'adéquation de la solution choisie aux exigences spécifiques de l'installation.


Laisser une réponse